


اگر تا به حال با تجهیزات قالبگیری سیلیکونی کار کردهاید، میدانید که چسبیدن قسمتی به قالب یکی از ناامیدکنندهترین، پرهزینهترین و زمانبرترین مسائل است. بهعنوان یک تامینکننده تجهیزات قالبگیری سیلیکونی، سالها را گذراندهام تا مشتریان را از طریق این مشکل دقیق عبور دهم - از قطعهسازان سفارشی دستهای کوچک گرفته تا تولیدکنندگان قطعات خودرو در مقیاس بزرگ - و راهحل به ندرت به یک ترفند خلاصه میشود. چسبندگی زمانی اتفاق میافتد که سیلیکون به شدت به سطوح قالب میچسبد، که اغلب منجر به نقص قطعه، افزایش زمان چرخه، آسیب قالب و حتی خرابی غیرضروری میشود. خبر خوب این است که جلوگیری از چسبندگی ترکیبی از جابجایی مواد، راهاندازی تجهیزات، نگهداری قالب و بهترین شیوههای عملیاتی است که همه اینها با هم کار میکنند تا فرآیند شما را روان و سازنده نگه دارند.
بیایید با اصول اولیه ای که اغلب نادیده گرفته می شوند شروع کنیم: آماده سازی مواد. سیلیکون، به ویژه لاستیک سیلیکون مایع (LSR)، یک ماده با کارایی بالا است، اما شیمی آن باعث می شود در صورت عدم استفاده صحیح، مستعد چسبندگی باشد. اکثر فرمولاسیون های LSR نیاز به مخلوط کردن دقیق دو جزء (قسمت A و قسمت B) قبل از تزریق دارند و حتی یک عدم تعادل کوچک در نسبت مخلوط می تواند زمان پخت و چسبندگی سطح را کاهش دهد. به عنوان مثال، اگر غلظت عامل پخت کمی خیلی کم باشد، سیلیکون به طور کامل به هم متصل نمی شود و سطحی چسبناک و بدون ولکانسیون باقی می گذارد که به جای اینکه به طور تمیز آزاد شود، روی قالب می چسبد. من دیده ام که مشتریان از بررسی های منظم نسبت مخلوط صرف نظر می کنند و به همین دلیل با مشکلات ثابتی مواجه می شوند - حتی زمانی که تجهیزات آنها کاملاً کالیبره شده است.
یکی دیگر از اشتباهات مربوط به مواد، گاز زدایی نادرست است. هنگامی که LSR مخلوط می شود، حباب های هوا می توانند در مواد به دام بیفتند و اگر آن حباب ها قبل از تزریق برداشته نشوند، می توانند ناهماهنگی های سطحی ایجاد کنند که باعث چسبندگی می شود. LSR با هوای محبوس شده نیز به طور غیریکنواختی درمان میشود که منجر به نقاط ضعیفی میشود که در آن سیلیکون قویتر به قالب میچسبد. به همین دلیل، من همیشه به مشتریان توصیه میکنم که از گاز زدایی خلاء استفاده کنند که با حجم تزریق آنها مطابقت داشته باشد، و قبل از بارگیری مواد در قیف، به مدت 2 تا 5 دقیقه (تعدیل شده برای اندازه دسته) آن را گاززدایی کنند. این گام کوچک مقدار شگفت انگیزی از مشکلات چسبندگی را که به دلیل مشکلات قالب یا تجهیزات مقصر هستند، از بین می برد.
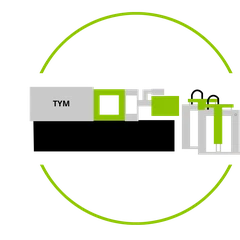
اکنون، حرکت به سمت تجهیزات - اینجاست که تخصص ما در [نام شرکت ما] وارد عمل میشود، زیرا همه ماشینهای قالبگیری LSR یکسان ساخته نمیشوند و انتخاب درست میتواند چسبندگی را به شدت کاهش دهد. بسیاری از مشتریان با ماشینهای قدیمی LSR عمودی به ما مراجعه میکنند که از مکانیسمهای تزریق قدیمی استفاده میکنند، که اغلب سیلیکون را با نیروی زیاد یا فشار ناسازگار به داخل قالب فشار میدهند و منجر به توزیع ناهموار مواد و چسبندگی میشوند. ماشینهای افقی ما، مانند ماشین قالبگیری تزریقی TYM-W LSR، با واحدهای اندازهگیری دقیق طراحی شدهاند که سرعت جریان مواد و فشار تزریق را در ±0.5 بار کنترل میکنند. این قوام تضمین می کند که سیلیکون به طور یکنواخت حفره قالب را بدون فشار بیش از حد یا رسوب مواد در مناطقی که مستعد چسبندگی هستند پر می کند. طراحی افقی همچنین امکان خروج هوای بهتر از قالب را در حین تزریق فراهم میکند، بنابراین هوای کمتری برای ایجاد نقصهای سطحی به دام میافتد.
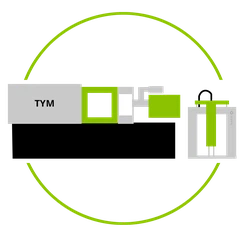
برای مشتریانی که قطعاتی را تولید می کنند که به نیروی گیره بالاتر یا زمان چرخه طولانی تری نیاز دارند، دستگاه قالب گیری تزریقی TYM-W Toggle LSR ما یک تغییر دهنده بازی است. سیستم گیره ضامن نیروی یکنواخت را در سراسر سطح قالب وارد می کند، که از شکاف ها یا فشار ناهموار که می تواند باعث نفوذ سیلیکون به شکاف های قالب و چسبیدن آنها شود، جلوگیری می کند. من یک مشتری دستگاه پزشکی از یک دستگاه عمودی به این مدل سوئیچ کردهام و در ماه اول ایرادات چسبندگی آنها را 85 درصد کاهش دادهام. سیستم ضامن همچنین تضمین میکند که قالب در طول پخت کاملاً بسته میشود، بنابراین هیچ تجمع سیلیکونی اضافی در امتداد خط جدایی که میتواند باعث چسبندگی هنگام باز شدن قالب شود، وجود ندارد.
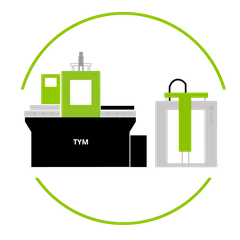
اگر با قطعات سیلیکونی دو رنگ یا 2K کار میکنید، چسبیدن پیچیدهتر میشود زیرا دو ماده به یکدیگر و اغلب به یک بستر متصل میشوند. دستگاه TYM-W55T200 2K / Double-Color ما به طور خاص برای این کاربردها ساخته شده است، با اندازه گیری مستقل برای هر ماده و یک ایستگاه قالب چرخان که تضمین می کند هر ماده در دما و فشار بهینه خود پخته شود. این امر از آلودگی متقاطع بین مواد، که یکی از دلایل رایج چسبندگی در قطعات چند رنگ است، جلوگیری می کند. یک مشتری که اجزای فناوری پوشیدنی را تولید میکرد، پس از مبارزه با نرخ چسبندگی 20 درصدی حسگرهای سیلیکونی دو رنگ، به این دستگاه روی آورد. در عرض چند هفته، آنها بیشتر این نقص ها را از بین بردند و زمان چرخه خود را تا 12٪ کاهش دادند.
مرحله بعدی: آماده سازی و نگهداری سطح قالب، که مسلماً مهمترین عامل در جلوگیری از چسبندگی است. حتی با بهترین تجهیزات و مواد، قالب نادیده گرفته شده باعث چسبندگی می شود. بسیاری از سازندگان قالبهای جدید از پوششهای عمومی استفاده میکنند که به سرعت از بین میروند، یا از تمیز کردن مناسب بین دورهها صرفنظر میکنند. سطح قالب ایده آل برای سیلیکون دارای انرژی سطح پایینی است، بنابراین سیلیکون نمی تواند پیوندهای مولکولی قوی با فلز ایجاد کند. اکثر قالبهای صنعتی تا سطح آینه صیقل داده میشوند، و سپس با یک ماده آزادکننده بادوام پوشانده میشوند - مادهای که بهطور خاص برای LSR فرموله شده است، نه اسپریهای آزادکننده قالب عمومی. اسپریهای عمومی اغلب بقایایی را به جا میگذارند که در طول زمان ایجاد میشوند و لایهای ایجاد میکنند که به جای جلوگیری از آن باعث چسبندگی میشود.
من توصیه میکنم از یک ماده رهاکننده LSR مبتنی بر حلال که با پوشش قالب شما سازگار است، استفاده کنید و آن را در لایههای نازک و یکنواخت بین هر شات (برای اجراهای با حجم بالا) یا هر 10 تا 15 شات (برای اجراهای با حجم کم) استفاده کنید. استفاده بیش از حد از ماده آزاد کننده می تواند منجر به عیوب قسمتی مانند رژگونه شدن سطح شود، بنابراین قوام مهم است. یکی دیگر از اشتباهات رایج استفاده از پاک کننده های ساینده برای حذف تجمع سیلیکون سرسخت از قالب ها است. ساینده ها سطح قالب را خراش می دهند و شکاف های ریزی ایجاد می کنند که در آن سیلیکون می تواند به دام افتاده و بچسبد. در عوض، از یک حلال مخصوص سیلیکون (مانند ایزوپروپیل الکل یا زایلن) و یک پارچه نرم برای پاک کردن قالب پس از هر بار اجرا استفاده کنید و یک بار در ماه یک بار تمیز کردن عمیق را با یک پاک کننده اولتراسونیک انجام دهید. برای قالبهایی که مشکل چسبندگی شدید دارند، تیم ما اغلب صیقل دادن مجدد سطح و اعمال یک پوشش PTFE یا سرامیکی جدید را توصیه میکند - این پوششها ماندگاری بیشتری دارند و نسبت به روکش کروم استاندارد آزادسازی بهتری دارند.
پارامترهای درمان بخش دیگری است که در آن تنظیمات کوچک می تواند تفاوت بزرگی در جلوگیری از چسبندگی ایجاد کند. زمان و دمای درمان LSR برای همه یکسان نیست. آنها به فرمول مواد، ضخامت قطعه و طراحی قالب بستگی دارند. اگر سیلیکون را در دمای خیلی پایین یا برای مدت خیلی کوتاه درمان کنید، به طور کامل ولکانیک نمی شود و سطحی چسبنده باقی می ماند. اگر آن را در دمای خیلی بالا درمان کنید، سیلیکون میتواند بسوزد و قسمتهای سفت و شکننده باقی بماند که به قالب میچسبد. نقطه شیرین معمولاً بین 150 تا 180 درجه سانتی گراد (300 تا 355 درجه فارنهایت) با زمان پخت 30 تا 60 ثانیه در هر میلی متر ضخامت قطعه است - اما همیشه باید این را با مواد خاص خود آزمایش کنید. به عنوان مثال، قطعات نازک (کمتر از 1 میلی متر) به زمان پخت کوتاه تری نیاز دارند، در حالی که قطعات ضخیم (بیش از 5 میلی متر) ممکن است به دمای کمی بالاتر نیاز داشته باشند تا از پخت کامل در کل مقطع اطمینان حاصل شود. من همیشه به مشتریان توصیه می کنم که با کشیدن یک قطعه نمونه و بررسی سختی آن (با استفاده از طول سنج Shore A) و بافت سطح، "تست درمان" را انجام دهند. اگر قطعه احساس چسبندگی می کند یا به سختی مشخص شده نمی رسد، دما یا زمان پخت را 5 درجه سانتی گراد یا 10 ثانیه تنظیم کنید تا یک قطعه تمیز و سفت به دست آورید.
نیروی گیره نیز به چسبیدن بستگی دارد. اگر نیروی گیره شما خیلی کم باشد، قالب دارای شکاف های کوچکی در امتداد خط جدایی خواهد بود که به سیلیکون اجازه می دهد در شکاف نفوذ کند و فلاش شکل بگیرد. فلاش یک لایه نازک از سیلیکون است که به هر دو نیمه قالب می چسبد و بیرون راندن قطعه بدون کشیدن قطعه اصلی با آن سخت می شود. از سوی دیگر، نیروی گیره بیش از حد می تواند قالب را مخدوش کند و باعث فشار ناهموار شود و منجر به ایجاد مناطقی شود که سیلیکون خیلی سخت شده و می چسبد. نیروی بستن ایدهآل با ناحیه پیشبینی شده قطعه ضرب در فشار توصیهشده برای مواد سیلیکونی شما تعیین میشود - معمولاً 20 تا 30 تن در متر مربع. ماشینهای ما دارای سیستمهای نظارت بر نیروی گیره هستند که در صورت زیاد یا کم بودن نیرو به شما هشدار میدهند که به جلوگیری از این مشکلات به طور خودکار کمک میکند. من مشتری داشته ام که 50% بیشتر از حد نیاز از نیروی گیره استفاده می کرد که باعث تغییر شکل قالب و چسبندگی مداوم می شد. هنگامی که آنها نیرو را به سطح صحیح تنظیم کردند، نرخ پرتاب آنها تا 40٪ بهبود یافت.
سیستم های جهش اغلب یک فکر بعدی هستند، اما نقش مهمی در جلوگیری از چسبندگی دارند. اگر پین های جهشی فرسوده، نامرتب باشند یا اندازه مناسب قطعه شما نباشند، می توانند سطح قالب را خراش دهند یا هنگام بیرون راندن قطعه، نیروی ناهمواری وارد کنند. خراشهای روی قالب مناطقی را ایجاد میکند که سیلیکون میچسبد، بنابراین نگه داشتن پینهای تخلیه در تراز و روان (با یک روانکننده خشک که سیلیکون را آلوده نمیکند) مهم است. برای قطعات پیچیده با حفره های عمیق یا زیر بریدگی، جهش مکانیکی ممکن است خوب کار نکند، بنابراین توصیه می کنیم به جای آن از جهش هوا استفاده کنید. خروج هوا از یک انفجار کوچک هوای فشرده استفاده می کند تا قطعه را از سطح قالب دور کند و نیروی فیزیکی مورد نیاز را کاهش دهد و خطر خراش یا چسبندگی را به حداقل برساند. مشتری که درزگیرهای سیلیکونی کوچک و پیچیده میسازد، به جهش هوا روی آورده و آسیب قطعات ناشی از پرتاب را تا 90 درصد کاهش میدهد - یک برد بزرگ، زیرا قطعات آسیبدیده همچنین منجر به چسبندگی در اجراهای بعدی میشوند.
عوامل محیطی یکی دیگر از قطعاتی است که اغلب نادیده گرفته می شود. LSR رطوبت هوا را به خصوص در محیط های مرطوب جذب می کند و این رطوبت می تواند باعث ایجاد نقص هایی مانند حباب های سطحی و درمان ناهموار شود که منجر به چسبندگی می شود. اگر منطقه تولید شما دارای رطوبت بیش از 60 درصد است، باید از یک رطوبت گیر برای کنترل کیفیت هوا استفاده کنید و در صورت عدم استفاده، مواد LSR را در ظروف دربسته نگهداری کنید. همچنین، قبل از شروع تولید، مطمئن شوید که قالب شما در دمای مناسب قرار دارد - دمای بسیار پایین قالب می تواند زمان پخت را کند کند و منجر به چسبندگی شود، در حالی که دمای خیلی بالا می تواند سیلیکون را بسوزاند. اکثر قالبهای LSR باید قبل از تزریق در دمای 100 تا 120 درجه سانتیگراد (212 تا 248 درجه فارنهایت) نگه داشته شوند، و گرمکن قالب دمای ثابتی را در طول چرخه حفظ کند.
بیایید این را با یک مثال واقعی جمع کنیم تا همه این نکات را با هم گره بزنیم. سال گذشته، من با مشتری کار کردم که کلیدهای صفحهکلید سیلیکونی را برای لوازم الکترونیکی مصرفی میساخت، و آنها هر هفته با نرخ 15 درصد عیوب چسبندگی مواجه میشدند که هزاران هزینه برای هدر دادن مواد و زمان خرابی برایشان به همراه داشت. ما روند آنها را مرحله به مرحله طی کردیم و سه مشکل اصلی را پیدا کردیم: آنها از یک دستگاه LSR عمودی با اندازه گیری ناسازگار استفاده می کردند، آنها از گاز زدایی برای مواد LSR خود صرف نظر می کردند و آنها از اسپری آزاد کننده عمومی استفاده می کردند که بقایایی روی قالب می گذاشت. توصیه میکنیم برای اندازهگیری بهتر به ماشین قالبگیری تزریقی TYM-W LSR خود تغییر دهید، یک مرحله 3 دقیقهای گاززدایی با خلاء را برای همه دستههای مواد اجرا کنید، و به یک عامل رهاسازی مبتنی بر حلال مخصوص LSR بروید. در عرض دو هفته، میزان نقص چسبندگی آنها به 1٪ کاهش یافت و زمان چرخه آنها 8٪ کاهش یافت زیرا مواد به طور مداوم در قالب جریان می یافتند. آنها همچنین بعداً برای اجراهای با حجم بالاتر به دستگاه قالبگیری تزریقی TYM-W Toggle LSR ما ارتقا دادند و با حذف مشکلات شکاف قالب ناشی از بستن ناهموار، زمان خرابی آنها را بیشتر کاهش داد.


جلوگیری از چسبندگی در تجهیزات قالبگیری سیلیکونی یک راه حل سریع نیست - این یک رویکرد جامع است که ترکیبی از جابجایی مناسب مواد، تجهیزات با کیفیت بالا، نگهداری منظم قالب و تنظیم دقیق پارامترها است. در شرکت ما، ماشینهای قالبگیری LSR خود را با در نظر گرفتن این چالشها طراحی میکنیم، زیرا میدانیم که چسبیدن فقط به نرخ تولید لطمه نمیزند، بلکه به درآمد شما و شهرت شما برای ارائه قطعات با کیفیت بالا لطمه میزند. چه فروشگاه کوچکی باشید که به دنبال کاهش عیوب هستید یا یک تولیدکننده بزرگ در مقیاس بندی تولید، ما می توانیم به شما کمک کنیم تجهیزات مناسب و تنظیمات فرآیند را برای حل مشکلات چسبندگی خود پیدا کنید.
اگر از برخورد با چسبندگی سیلیکون که دویدن شما را خراب می کند خسته شده اید، با تیم ما تماس بگیرید تا در مورد کاربرد خاص خود صحبت کنید و بدانید که چگونه تجهیزات ما می توانند به شما در افزایش کارایی و کیفیت محصول کمک کنند. ما راهحلهای سفارشی برای هر نوع قالبگیری سیلیکونی، از قطعات سفارشی کوچک گرفته تا اجزای دو رنگ با حجم بالا، ارائه میکنیم، و کارشناسان ما آماده هستند تا شما را در هر مرحله از فرآیند برای از بین بردن چسبندگی برای همیشه راهنمایی کنند.
مراجع
- سازمان بین المللی استاندارد. (2019). ISO 10993-5: ارزیابی بیولوژیکی تجهیزات پزشکی - قسمت 5: آزمایشات برای سمیت سلولی آزمایشگاهی.
- انجمن افزودنی های سیلیکون (2021). راهنمای بهینه سازی فرآیند قالب گیری لاستیک سیلیکون مایع (LSR).
- مجله قالب سازی و طراحی. (2022). بهترین روش ها برای نگهداری قالب های LSR برای جلوگیری از چسبندگی و تخریب.
- انجمن مهندسین پلاستیک. (2020). کتابچه راهنمای قالب گیری لاستیک سیلیکونی مایع: فرآیندها، مواد و تجهیزات.
- راه حل های تولید خودرو (2023). کاهش عیوب در قالب گیری سیلیکونی برای قطعات خودرو: راهنمای تامین کننده.